



| Место происхождения: | Гуандун Китая |
|---|---|
| Фирменное наименование: | ABD |
| Количество мин заказа: | 1 |
| Цена: | Подлежит обсуждению |
| Упаковывая детали: | согласно требованию к клиента |
| Время доставки: | 4 месяца |
| Условия оплаты: | Т/Т, Л/К |
| Поставка способности: | 10 единиц в год |
| Тип бега: | Полноавтоматический или ручной | Диапазон лечения: | Алюминиевые профили и продукты, связанные с ними |
|---|---|---|---|
| Профили из алюминия длина: | В соответствии с требованиями клиентов | Материал резервуара: | Конкретный |
| Режим: | Вертикальное анодирование | Приложение: | Анодирование алюминия |
| Размер машины: | L60 метр * W24 метр | Преимущество: | Диагностика и устранение неполадок на расстоянии |
| Тип режима: | Полуавтоматические или автоматические | Потребление воды: | 10 тонн в день |
| Мощность нагрева: | Природный газ, СПГ, СПГ | ||
| Выделить: | Полно-автоматическая линия производства анодирующих изделий,вертикальная система анодирования алюминия,система загрузки алюминиевого профиля |
||
Полностью автоматическая система загрузкиВертикальная производственная линия анодирования алюминиевых профилей
Часть 1: Вертикальная линия анодирования высокой производительности от 3000 тонн--Базовый стандарт проектирования:
1. 4 ванны анодирования (по проекту 5 ванн: запуск 4 ванн анодирования, 1 резервная ванна анодирования) или проектирование в соответствии с ежемесячной производительностью заказчика и размерами цеха.
2.Обрабатываемые изделия: профиль из алюминиевого сплава и сопутствующая продукция.
3. Толщина анодной пленки: 10-15 мкм.
4. Транспортировка: полностью автоматический вертикальный кран (включая ручное перемещение).
5. Одна ванна анодирования комплектуется одним чиллером.
6. Расчет тепловой мощности:
Для каждой ванны анодирования предусматривается один комплект чиллера прямого водяного охлаждения производительностью 1 000 000 ккал/ч.
(или две ванны анодирования совместно используют один чиллер прямого водяного охлаждения производительностью более 2 000 000 ккал/ч).
оборудование для очистки вытяжного воздуха
7. Электрооборудование: транспортное оборудование, холодильное оборудование, источники питания для электролиза (выпрямители), оборудование для очистки вытяжного воздуха, оборудование для очистки вытяжного воздуха, воздушный компрессор и резервное электроснабжение, например, освещение и т. д.
8. Стандартные технологические процессы: разгрузка, промывка, обезжиривание переменным током (AC), промывка, щелочное травление, промывка, нейтрализация, промывка, анодирование, промывка, промывка деминерализованной водой, электролитическое окрашивание, уплотнение (силингование), промывка, промывка горячей водой, стекание, разгрузка.
9. Вертикальная линия анодирования в основном включает в себя:
оборудование подачи зоны разгрузкиполностью автоматический конвейер, ходовой рельс транспортного крана, оборудование подачи зоны загрузки, оборудование перемещения на выгрузку, оборудование загрузки, оборудование разгрузки, поперечный подъемник загрузки и разгрузки с ленточным конвейером, взаимосвязь технологических ванн, компоновку технологических ванн, катодные и анодные токопроводящие шины, насосы, фильтр, токопроводящие шины и зажимы, технологические источники питания (анодирование, окрашивание) (спецификация оборудования) и монтажные детали.
10. Описание основных функций компьютерной системы
a) Возможность задания 99 номеров технологических рецептур, каждая из которых соответствует определенному технологическому процессу обработки поверхности, что обеспечивает ежедневные производственные потребности и позволяет в режиме реального времени изменять технологические параметры подвеса с материалом в технологической ванне, обеспечивая гибкое управление параметрами обработки материала.
b) Сбор, анализ и обработка входной информации о процессе загрузки с надежным сохранением в системе для отслеживания технологического процесса каждой группы материалов в реальном времени, обеспечивая удобство доступа и контроля.
c) Мониторинг рабочего состояния каждого специального мобильного подъемника анодирования в режиме реального времени, точное управление ежедневным подъемом определенных подвесов с материалом в соответствии с технологическими требованиями. Работа каждого мобильного подъемника координируется системой верхнего уровня без взаимных помех, что гарантирует безопасную и стабильную работу производства. В то же время рабочую зону каждого мобильного подъемника можно настраивать через компьютер верхнего уровня для реализации межучастковых операций, рациональной оптимизации и повышения эффективности.
d) Мониторинг рабочего состояния кремниевого выпрямителя: требуемый ток анодирования, время анодирования и т. д. могут рассчитываться на основе технологических параметров, а пуск и остановка источника питания анодирования могут управляться на основе результатов расчетов. Аналогичным образом можно контролировать источник питания электрофореза и источник питания окрашивания.
e) Мониторинг рабочего состояния печи полимеризации (сушки): температура и состояние нагрева печи полимеризации, состояние открытия и закрытия дверей и т. д.
f)В режиме автоматической работы возможно ручное вмешательство в данные управления компьютера верхнего уровня для гибкого изменения технологических параметров, таких как изменение времени процесса и приоритетный подъем материалов в специализированных технологических ваннах с помощью мобильных подъемников.
g) Функция сигнализации: при возникновении неисправности на базовом оборудовании компьютер верхнего уровня отобразит конкретную причину аварийного сигнала, что облегчает техническое и сервисное обслуживание оборудования обслуживающим персоналом.
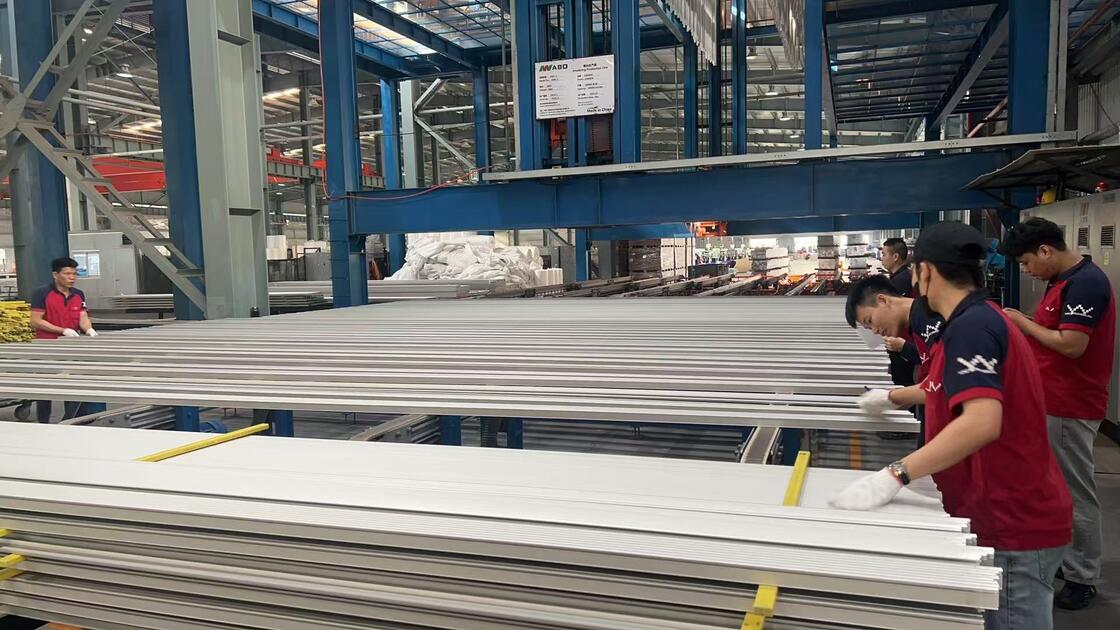
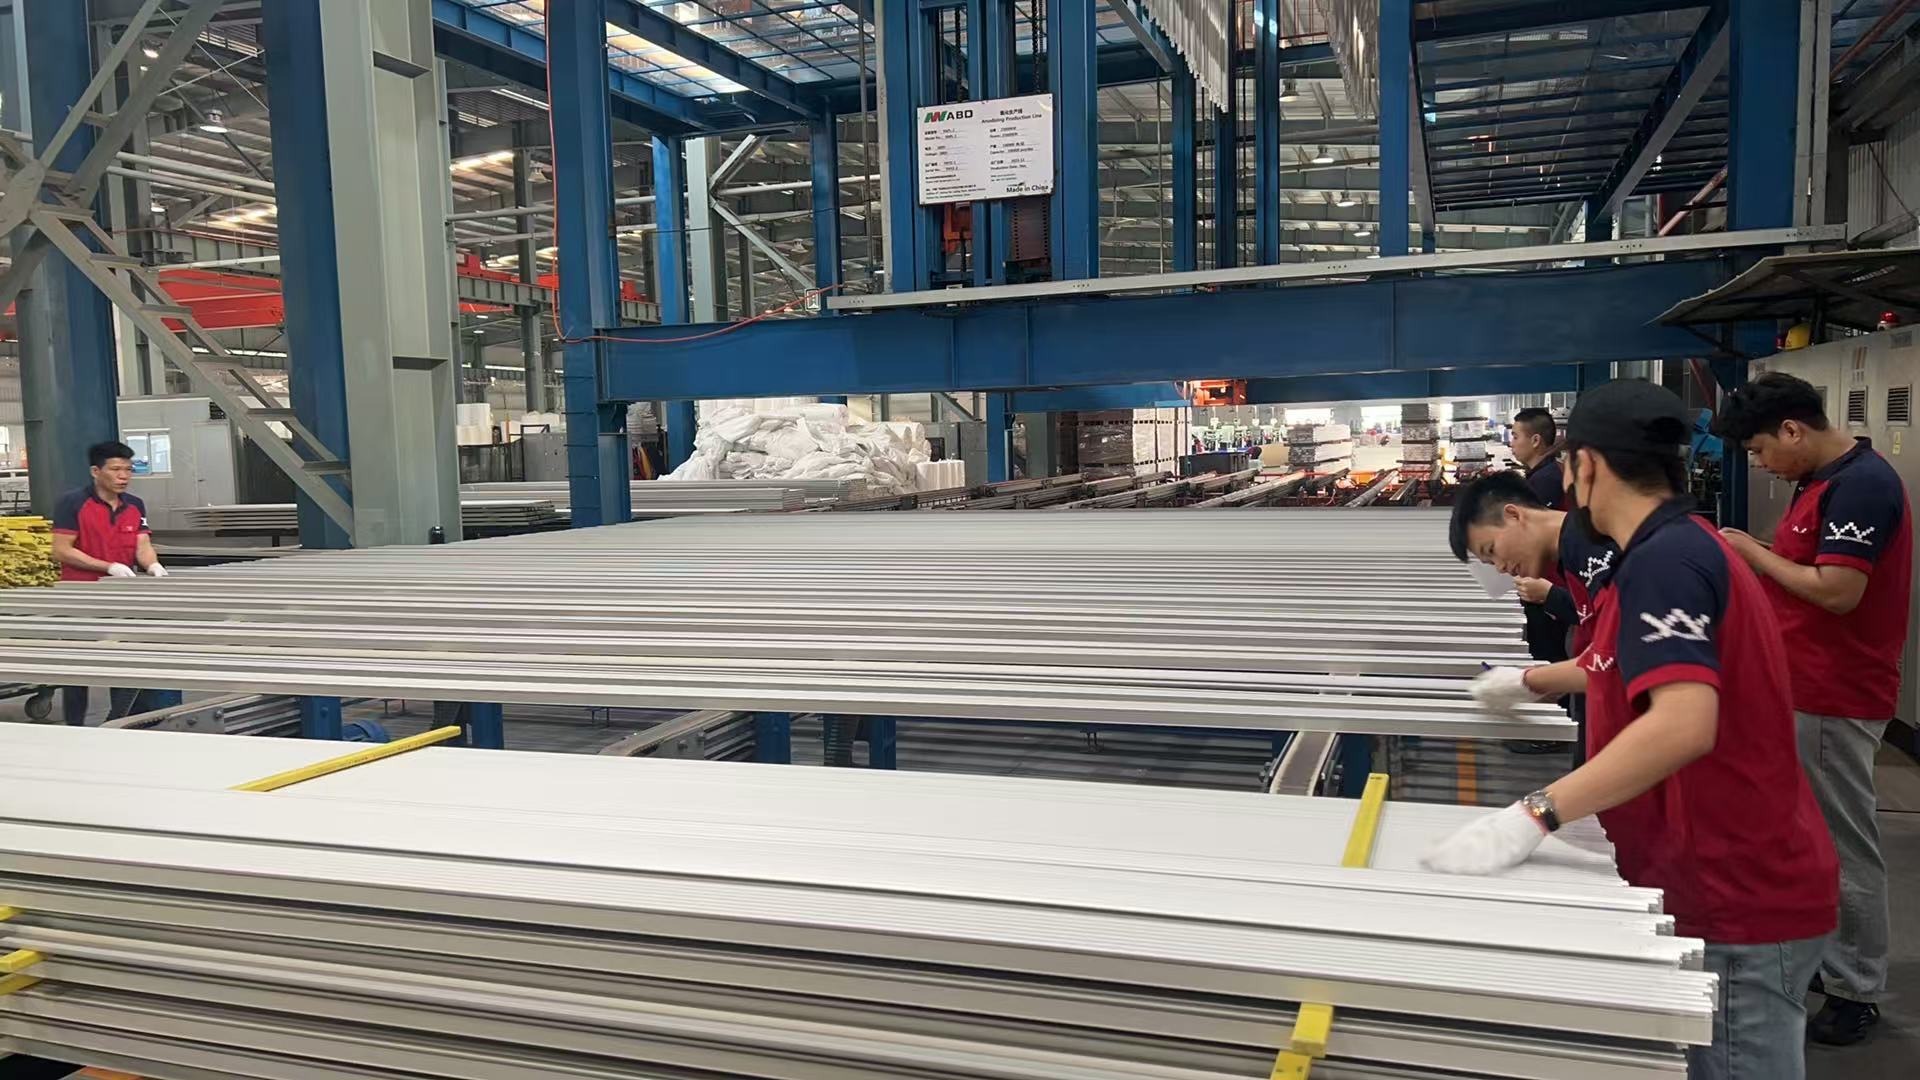
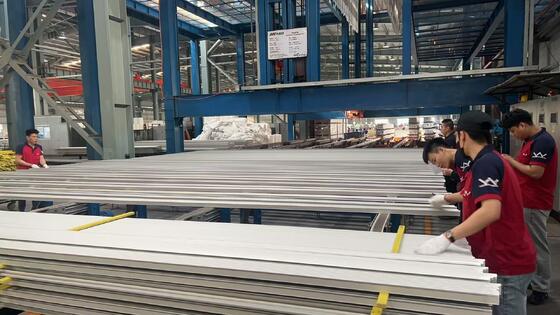
Часть 2: Принцип работы линии: рабочий укладывает алюминиевые профили на стол; с помощью механизма перемещения на подающую платформу система перемещает алюминиевые профили в зону загрузки. Рабочий нажимает кнопку, под действием пневматической системы срабатывает механизм открытия/закрытия зажимов, рабочий фиксирует алюминиевые профили зажимами и нажимает кнопку. С помощью гидравлической системы механический кантователь переводит профили из горизонтального положения в вертикальное. За счет работы механизма подъема верхней и нижней балок система перемещает алюминиевые профили в зону ожидания производства. Благодаря совместной работе верхнего и нижнего накопительного конвейера, подъема верхней и нижней балок, а также перемещения верхнего и нижнего рядов балок, алюминиевые профили поступают в производство. Автоматический манипулятор предварительной обработки последовательно перемещает профили по ваннам для завершения процессов предварительной обработки, после чего перемещает профили в зону ожидания на межоперационном проходе. Когда подходит автоматический конвейер зоны ванн оксидирования, он последовательно перемещает профили для выполнения процессов анодирования, промывки водой и окрашивания. После завершения всех вышеуказанных производственных операций автоматический конвейер перемещает профили в проходную туннельную печь для сушки поверхности, а затем отправляет их в зону накопления. Благодаря совместной работе верхнего и нижнего накопительного конвейера, подъема верхней и нижней балок и перемещения верхнего и нижнего рядов балок алюминиевые профили перемещаются в зону ожидания выгрузки. С помощью гидравлической системы механический кантователь переводит положение профилей из вертикального в горизонтальное. Система автоматически активирует механизм раскрытия зажимов, и профили освобождаются от фиксаторов. При перемещении на передаточную платформу алюминиевые профили перемещаются с производственной линии на стол. Весь производственный процесс завершен. После окончания производства система возвращает пустую штангу обратно в зону загрузки с помощью тележки для перемещения пустых балок.
Часть 3: Преимущества вертикальной производственной линии анодирования:
a) Очень низкое энергопотребление.
b) Высокая производительность: 3000 тонн/месяц и более.
c) Низкое потребление энергии: квадратная форма печи полимеризации обеспечивает чрезвычайно высокий коэффициент использования тепловой энергии. Это позволяет экономить 15% энергии и более.
d) Низкие затраты на рабочую силу: автоматическое управление сокращает трудозатраты, позволяя сэкономить до 60 рабочих мест.
Часто задаваемые вопросы (FAQ):
1. Какую информацию необходимо предоставить, если нас заинтересовало ваше оборудование?
A. Материал/размеры (макс.)/вес (макс.) ваших заготовок.
B. Какова ожидаемая производительность данного оборудования (8 часов в день или 30 дней в месяц)?
C. Полезная площадь цеха, где планируется разместить данный комплект оборудования (ДхШхВ)?
D. Какое топливо предпочтительно использовать для системы нагрева: электричество, природный газ, сжиженный углеводородный газ (LPG), дизельное топливо или другое?
2. Как осуществляется монтаж оборудования после его покупки?
A. Мы предоставим монтажную документацию, сборочные 3D-чертежи или видео по установке для руководства монтажными работами.
B. Наш инженер будет дистанционно контролировать монтаж и пусконаладку оборудования в режиме онлайн.
C. При необходимости мы можем направить специалистов по монтажу на ваш завод для руководства работами; данная услуга является платной.
D. После завершения пусконаладочных работ будет проведено полное обучение персонала и регулярный контроль эксплуатации оборудования.
3. Как устроено послепродажное обслуживание в вашей компании?
A. 1 год гарантии на запасные части; запчасти в основном включают вентиляторы, горелки, электрические компоненты шкафа управления, металлоконструкции, стеновые панели и т. д., за исключением случаев механических повреждений по вине человека.
B. На протяжении всего срока эксплуатации нашего оборудования наша техническая поддержка всегда будет доступна онлайн.
Надеемся, что наша компания оправдает ваши ожидания и подарит вам прекрасный опыт сотрудничества.