



| Место происхождения: | Гуандун Китая |
|---|---|
| Фирменное наименование: | ABD |
| Количество мин заказа: | 1 |
| Цена: | Подлежит обсуждению |
| Упаковывая детали: | согласно требованию к клиента |
| Время доставки: | 4 месяца |
| Условия оплаты: | Т/Т, Л/К |
| Поставка способности: | 10 единиц в год |
| Тип бега: | Полноавтоматический или ручной | Диапазон лечения: | Алюминиевые профили и продукты, связанные с ними |
|---|---|---|---|
| Профили из алюминия длина: | В соответствии с требованиями клиентов | Материал резервуара: | Конкретный |
| Режим: | Вертикальное анодирование | Приложение: | Анодирование алюминия |
| Размер машины: | L60 метр * W24 метр | Преимущество: | Диагностика и устранение неполадок на расстоянии |
| Тип режима: | Полуавтоматические или автоматические | Потребление воды: | 10 тонн в день |
| Мощность нагрева: | Природный газ, СПГ, СПГ | ||
| Выделить: | Полно-автоматическая линия производства анодирующих изделий,вертикальная система анодирования алюминиевого профиля,система разгрузки для анодирующей линии |
||
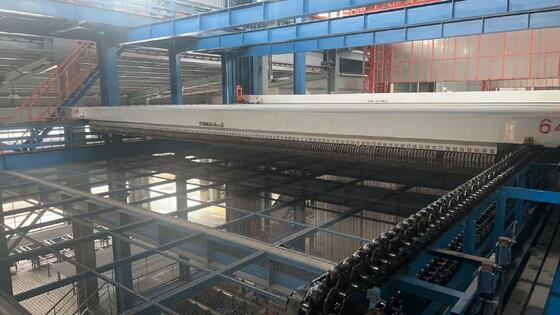
Полностью автоматическая разгрузка Система вертикальной линии анодирования алюминиевых профилей
Часть первая: Вертикальная линия анодирования большой производительности от 3000 тонн--Базовые стандарты проектирования:
1. 4 ванны анодирования (проект на 5 ванн: запуск 4 ванн анодирования, 1 ванна анодирования в резерве) или проектирование в соответствии с ежемесячной производительностью заказчика и размерами цеха.
2,Обрабатываемые изделия: профиль из алюминиевого сплава и сопутствующая продукция.
3. Толщина анодной пленки: 10-15㎛.
4. Транспортировка: полностью автоматический вертикальный кран (включая ручное управление).
5. На каждую ванну анодирования предусмотрен один чиллер.
6. Расчет холодопроизводительности:
Для каждой ванны анодирования предусмотрена одна водоохладительная установка (чиллер) прямого охлаждения производительностью 1 000 000 ккал/ч.
(или две ванны анодирования используют одну общую водоохладительную установку прямого охлаждения производительностью более 2 000 000 ㎉/ч).
оборудование для очистки вытяжного воздуха
7. Электрооборудование: подъемно-транспортное оборудование, охлаждающее оборудование, источник питания электролиза (выпрямитель), оборудование для очистки вытяжного воздуха, оборудование для очистки вытяжного воздуха, воздушный компрессор и резервное электроснабжение, например, освещение и т. д.
8. Стандартные технологические процессы: разгрузка, промывка, обезжиривание переменным током, промывка, щелочное травление, промывка, нейтрализация, промывка, анодирование, промывка, промывка деминерализованной водой, электролитическое окрашивание, уплотнение (силлинг), промывка, промывка горячей водой, стекание (сушка капель), разгрузка.
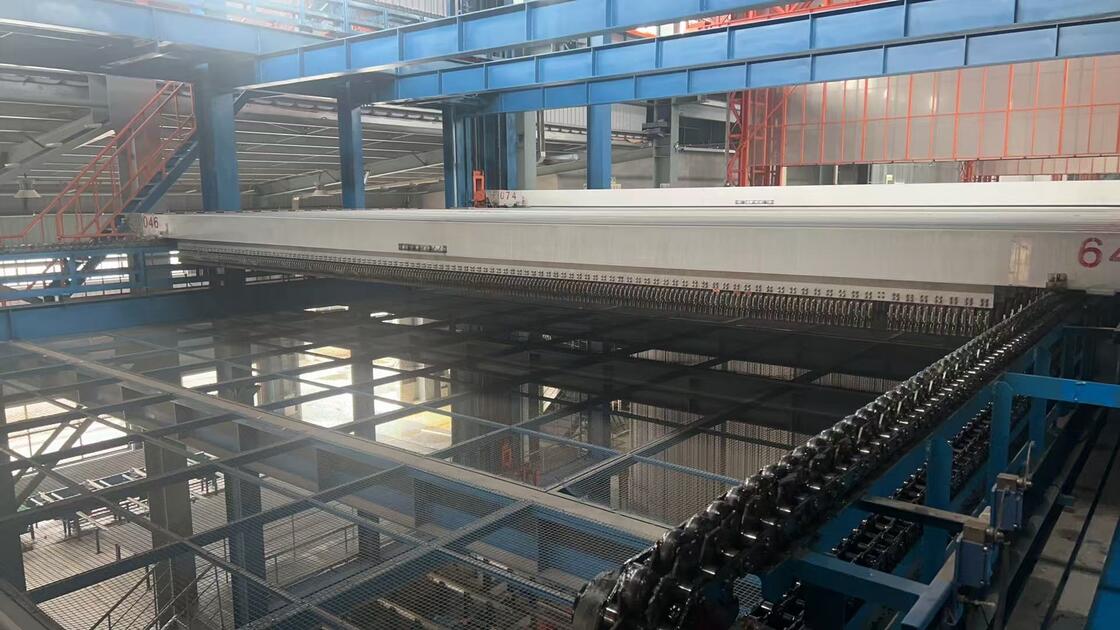
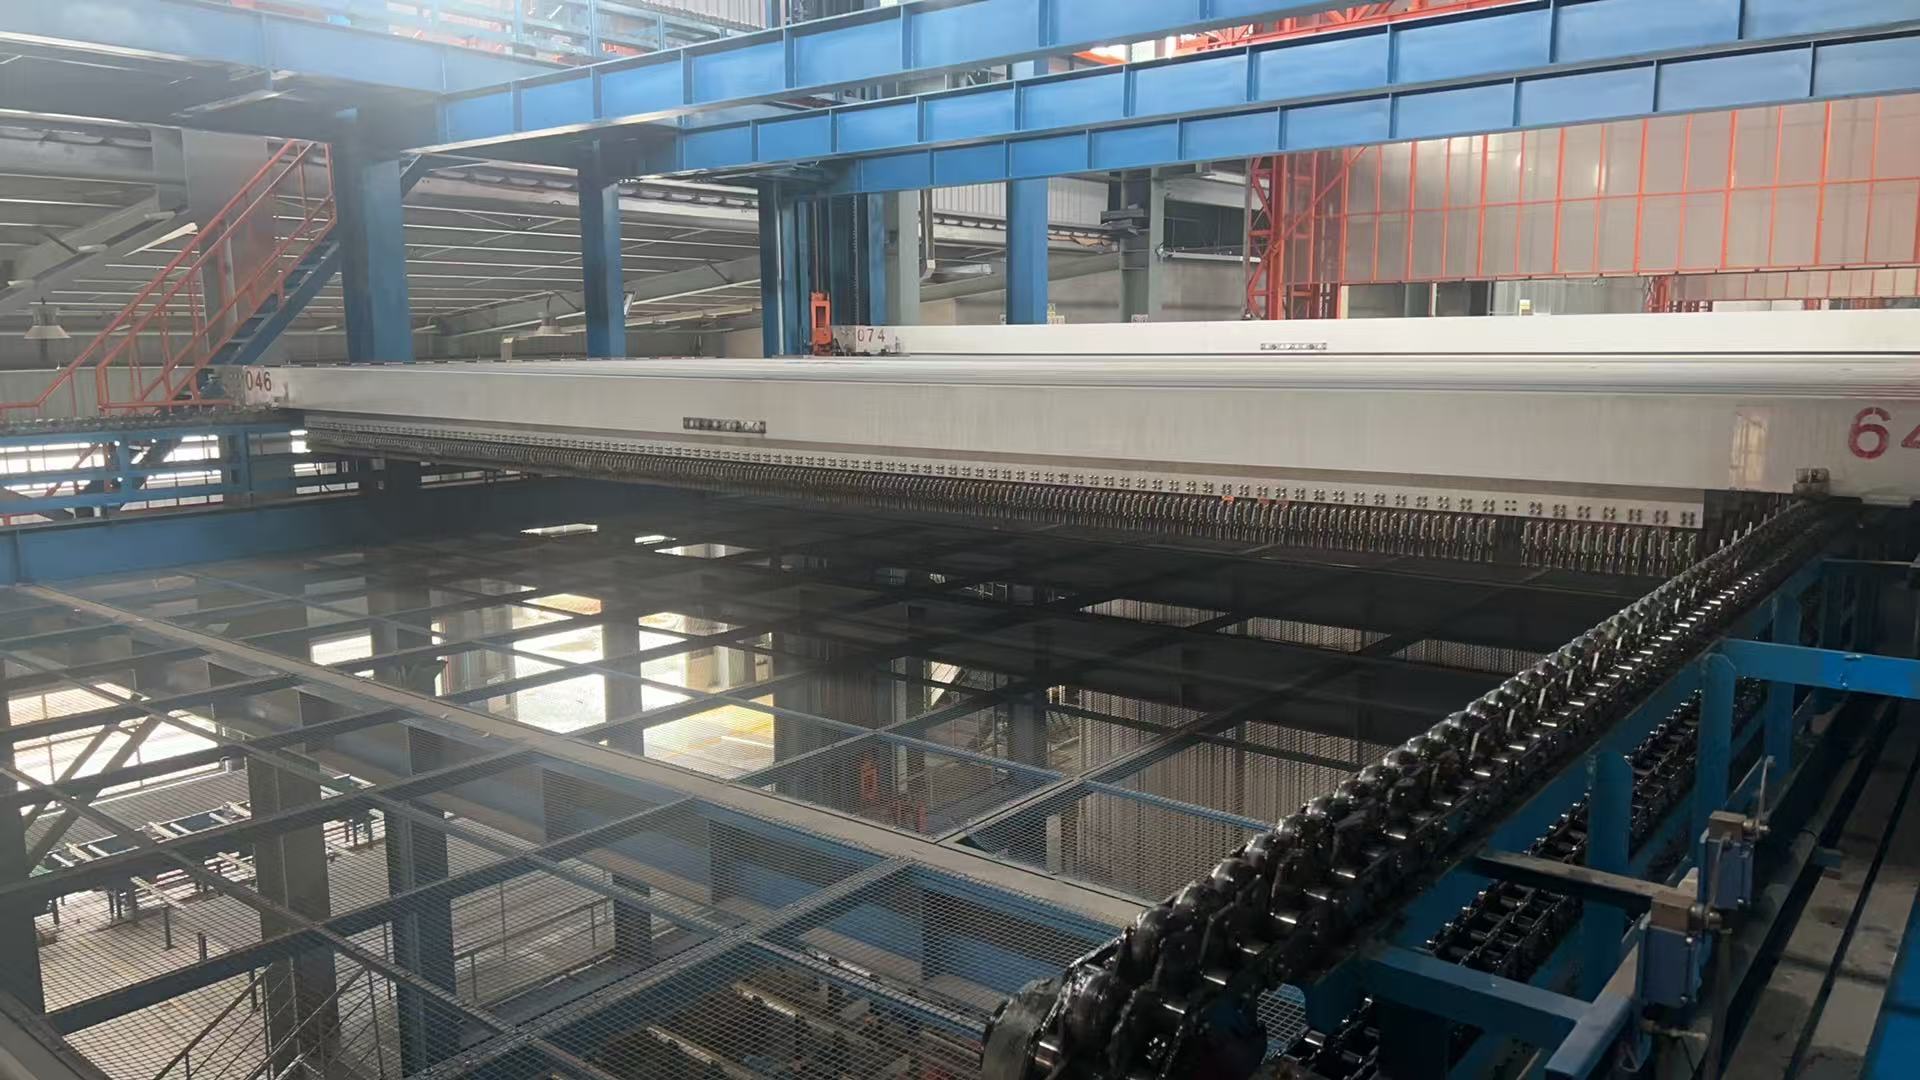
9. Вертикальная производственная линия анодирования в основном включает:
оборудование подачи для разгрузкиполностью автоматический конвейер, ходовой рельс транспортного крана, оборудование подачи для загрузки, оборудование перемещения на выгрузку, загрузочное оборудование, разгрузочное оборудование, поперечный подъемник загрузки и разгрузки с конвейерной лентой, систему технологических ванн, компоновку технологических ванн, катодные и анодные токопроводящие шины, насосы, фильтр, оборудование токопроводящих шин и зажимы, технологические источники питания (анодирование, окрашивание) (спецификация оборудования) и монтажные детали.
10. Основные функции компьютерной системы
a) Возможность задания до 99 номеров технологических рецептур, каждая из которых соответствует определенному процессу обработки поверхности, что удовлетворяет ежедневные производственные потребности и позволяет в режиме реального времени изменять технологические параметры для стойки с материалом в технологической ванне, обеспечивая гибкий контроль параметров обработки материала.
b) Сбор, анализ и обработка входящей информации о процессе подачи, а также ее надежное хранение в системе для отслеживания технологического процесса каждой партии материалов в реальном времени, обеспечивая удобный доступ и мониторинг.
c) Мониторинг рабочего состояния каждого специального передвижного подъемника оксидирования в режиме реального времени, точный контроль перемещения определенных стоек с материалом в соответствии с технологическими требованиями. Работа каждого передвижного подъемника координируется управляющей компьютерной системой верхнего уровня без взаимных помех, что обеспечивает безопасный и стабильный производственный процесс. При этом рабочая зона каждого подъемника может настраиваться через управляющий компьютер для межучастковой работы, рациональной оптимизации и повышения эффективности.
d) Мониторинг рабочего состояния выпрямителя (кремниевого агрегата): на основе технологических параметров рассчитываются требуемый ток оксидирования, время оксидирования и т. д., а запуск и остановка источника питания оксидирования контролируются на основе результатов расчета. Аналогичным образом можно контролировать источники питания электрофореза и окрашивания.
e) Мониторинг рабочего состояния печи сушки/полимеризации: температура и состояние нагрева печи, состояние открытия и закрытия дверей и т. д.
f)В автоматическом режиме работы возможно ручное вмешательство в управляющие данные главного компьютера для гибкого изменения технологических параметров, таких как изменение времени процесса и приоритетный подъем материалов из определенных технологических ванн передвижными подъемниками.
g) Функция сигнализации: при возникновении неисправности на базовом оборудовании управляющий компьютер отображает конкретную информацию об ошибке, что облегчает техническому персоналу проведение технического обслуживания и ремонта.
Часть вторая:Принцип работы линии: рабочий помещает алюминиевые профили на стол, и с помощью механизма перемещения на подающую платформу система перемещает профили в зону загрузки. Рабочий нажимает кнопку, под давлением пневматической системы открывается зажимной механизм, рабочий фиксирует алюминиевые профили зажимами и нажимает кнопку. С помощью гидравлической системы механический кантователь переводит профили из горизонтального положения в вертикальное. За счет подъема верхней и нижней балок система перемещает алюминиевые профили в зону ожидания производства. Благодаря слаженной работе верхнего и нижнего накопительных конвейеров, подъему верхних и нижних балок и продольному перемещению балок верхнего и нижнего рядов начинается производственный процесс обработки профилей. Автоматический манипулятор предварительной обработки перемещает профили последовательно по ваннам предварительной обработки, после чего устанавливает профили в зону ожидания. Затем манипулятор зоны ванн оксидирования поочередно проводит профили через процессы анодирования, промывки водой и окрашивания. После завершения всех указанных этапов автоматический транспортер перемещает профили в туннельную сушильную печь для сушки поверхности, а затем отправляет их в зону накопителя. Благодаря слаженной работе верхнего и нижнего накопительных конвейеров, подъему верхних и нижних балок и перемещению балок верхнего и нижнего рядов профили перемещаются в зону ожидания выгрузки. С помощью гидравлической системы механический кантователь переводит профили из вертикального положения обратно в горизонтальное. Система автоматически открывает зажимной механизм, и зажимы освобождают профили. При помощи перемещения по передающей платформе алюминиевые профили перемещаются с производственной линии на стол. Весь производственный процесс завершен. По окончании производства система возвращает пустую траверсу обратно в зону загрузки с помощью тележки возврата пустых балок.
Часть третья:Преимущества вертикальной линии анодирования:
a) Очень низкое энергопотребление.
b) Высокая производительность: от 3000 тонн/месяц.
c) Низкое энергопотребление: прямоугольная форма печи сушки/полимеризации обеспечивает чрезвычайно высокий коэффициент использования тепловой энергии. Это позволяет экономить от 15% энергии.
d) Низкие затраты на рабочую силу: автоматическое управление снижает трудозатраты, позволяя высвободить до 60 рабочих мест.
FAQ:
1. Какую информацию необходимо предоставить при заинтересованности в вашем оборудовании?
A. Материал/размеры (макс.)/вес (макс.) ваших заготовок.
B. Какова ожидаемая производительность оборудования (8 часов в день или 30 дней в месяц)?
C. Доступная площадь цеха, где планируется разместить комплекс оборудования (ДхШхВ)?
D. Какой вид энергоносителя/топлива предпочтителен для системы нагрева: электричество, природный газ, сжиженный газ (СУГ), дизель или другое?
2. Как осуществляется монтаж оборудования после его приобретения?
A. Мы предоставляем монтажную документацию, 3D-чертежи сборки или видеоинструкции по монтажу.
B. Наш инженер будет контролировать монтаж и пусконаладку оборудования в онлайн-режиме.
C. При необходимости мы можем направить специалистов на ваше предприятие для руководства монтажными работами (услуга платная).
D. После завершения пусконаладочных работ проводится полное обучение персонала и регулярный мониторинг эксплуатации оборудования.
3. Как организовано гарантийное и послепродажное обслуживание в вашей компании?
A. Гарантия на запасные части — 1 год. В перечень входят вентиляторы, горелки, электрические компоненты шкафа управления, металлоконструкции, стеновые панели и т. д., за исключением случаев механических повреждений по вине оператора.
B. На протяжении всего срока эксплуатации нашего оборудования вам всегда доступна техническая поддержка в онлайн-режиме.
Надеемся на плодотворное сотрудничество с вашей компанией и готовы предоставить лучший опыт партнерства.