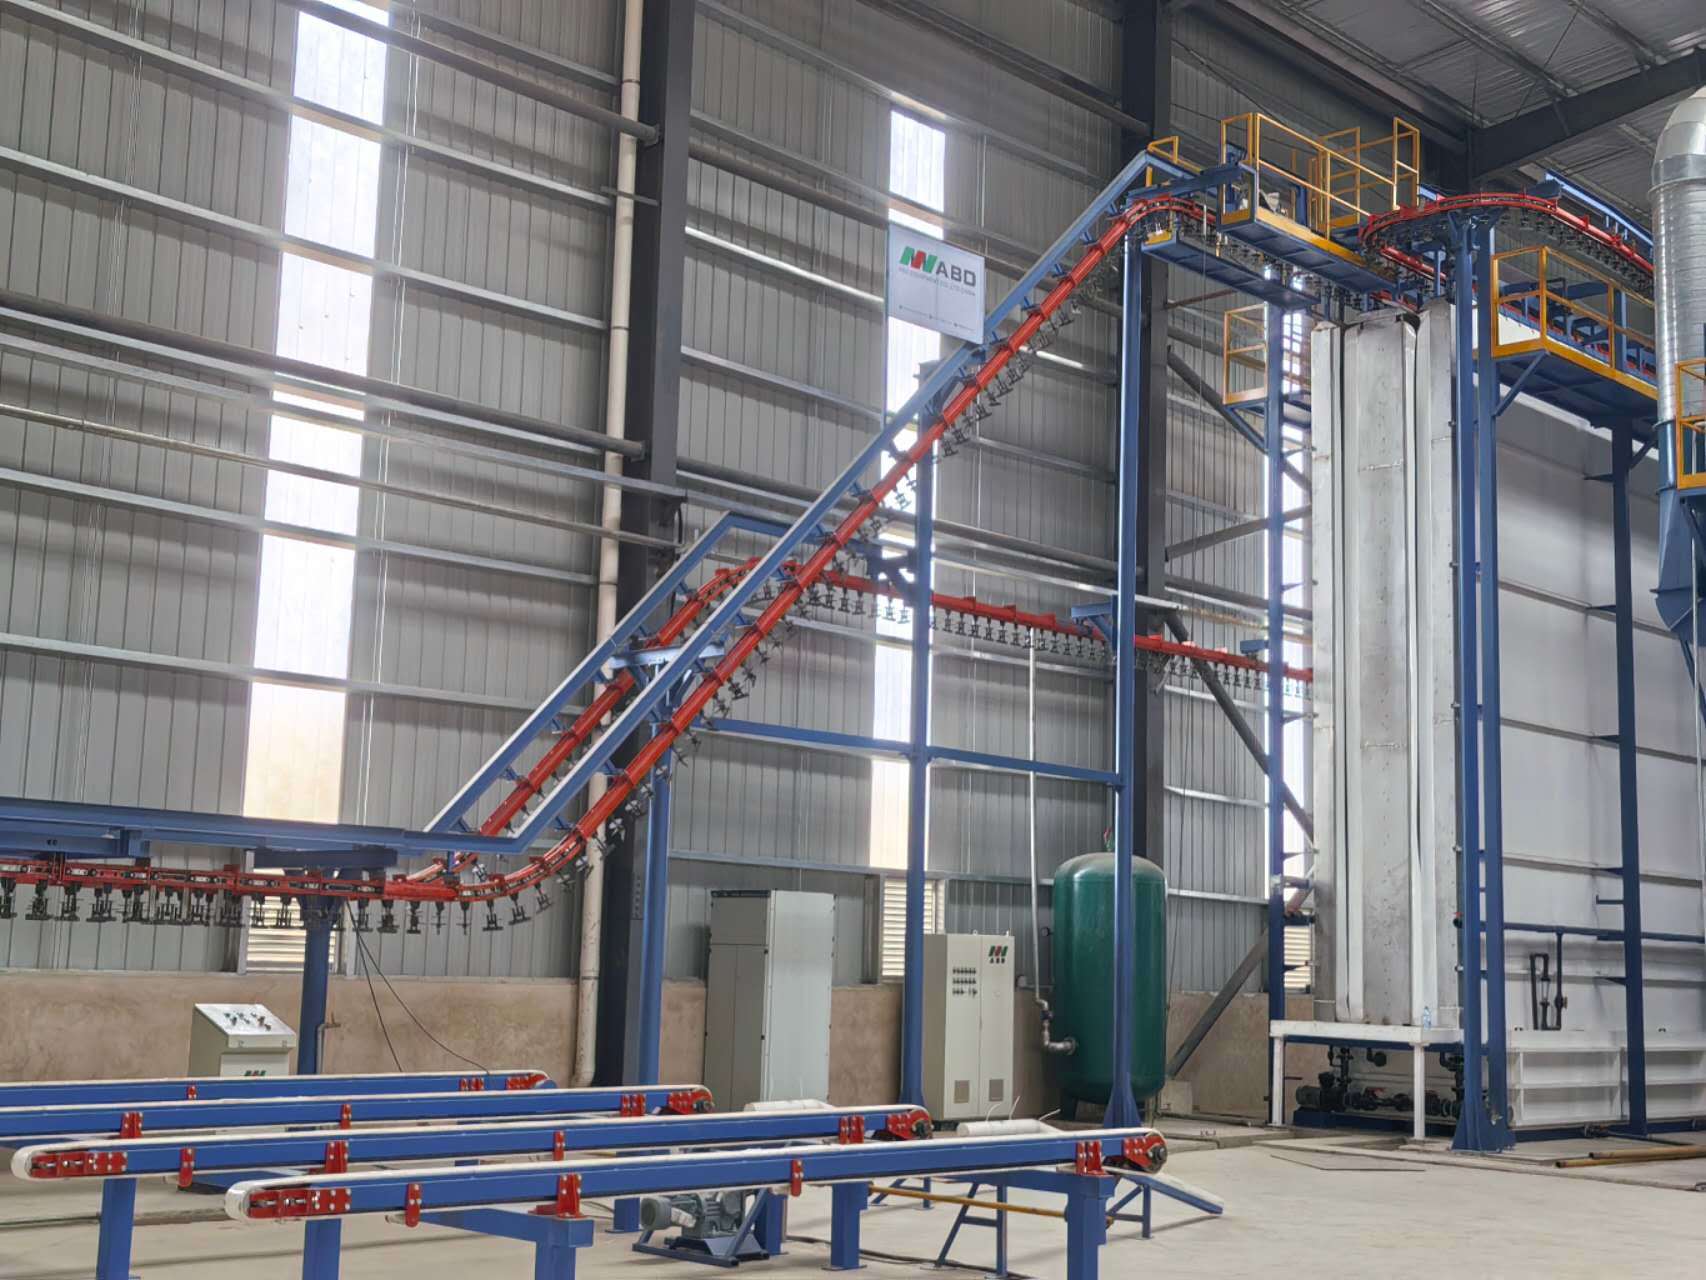
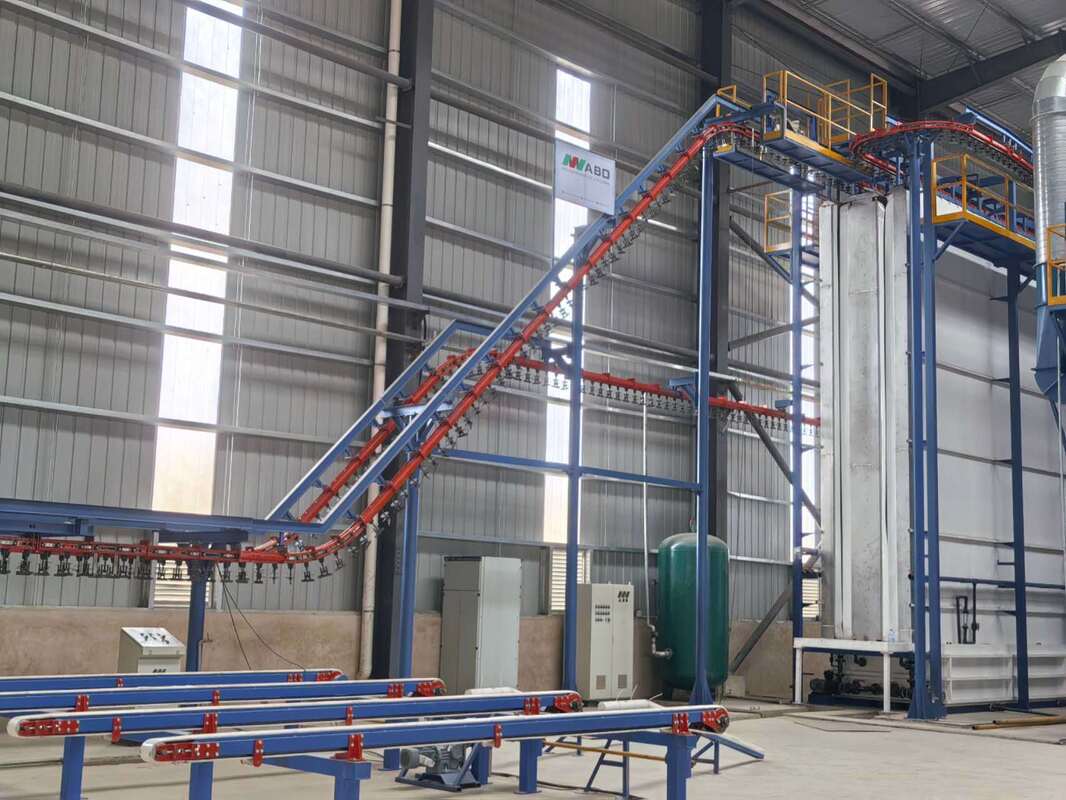
Полировальный станок Вертикальная линия порошковой окраски алюминиевых профилей
Центр подачи порошка с туннельной струйной предварительной обработкой
Вертикальная линия порошковой окраски с передовым оборудованием для подготовки поверхности
Данное предложение разработано для вертикальной линии порошковой окраски алюминиевых профилей—Одна кабина
1,Проектные данные
1)Материал покрытия: Алюминиевый профиль
2)Техническое описание: Загрузка, предварительная обработка, сушка, порошковая окраска, полимеризация, выгрузка.
3)Характеристики окрашиваемого профиля:
4)Макс. размер профиля: 100mm×200mm×L7000mm
5)Макс. вес профиля: 30 кг
6)Стандартный вес: 3,5 кг
7)Стандартная площадь поверхности профиля: 400 м2/т
2, Энергоснабжение
1)Электропитание
a) Однофазное напряжение: 220 В + 10%
b) Трехфазное напряжение: 380 В + 10%
c) Частота: 50 Гц
d) Линия заземления и нулевая линия оборудования
2) Природный газ
3,Сжатый воздух
1)Давление: 7,0 бар
2)Макс. содержание влаги: 1,3 г/нм3
3)Макс. содержание масла: 0,01 ppm
4)Макс. расход сжатого воздуха: 8 м3/мин
4, Потребность в технической воде
1)Давление: 3+0,2 бар
2)Расход: 5 м3/ч
5,Порошок
1)Характеристики порошка : НКПР (LEL)≥40 г/Нм3
6, Производственная мощность
1)Скорость конвейерной цепи: 1,2 м/мин
2)Всего окрашиваемых шт. в час: 1200 мм/мин÷150 мм/шт.×60 минут=480 шт./ч
3)Общий вес в час: 480 шт.×3,5 кг/шт. =1,68 т/ч
4) Суточная производительность: 1,68 т x 16 ч/день = 26,8 т/день
5) Месячная производительность: 26,8 т/день × 25 дней/месяц = 670 т/месяц

Особенности:Автоматическая вертикальная линия порошковой окраски для оборудования обработки поверхности алюминиевых профилей. Экономия газа и энергии, экономия пространства. Высокое качество, высокая производительность, гладкое и долговечное покрытие.
Основные компоненты:Подвесная конвейерная система порошковой окраски, система загрузки и выгрузки, предварительная обработка, сушильная печь, камера порошковой окраски и система рекуперации, печь полимеризации, электрическая система управления, пистолеты для порошковой окраски, центр подачи порошка, воздушный компрессор, система деионизации воды и т. д.
Стандартный технологический процесс: Выгрузка-Промывка-Предварительное обезжиривание-Обезжиривание-Промывка-Промывка-Обессоленная вода-Пассивация-Промывка-Обессоленная вода-Сушка-Порошковая окраска-Полимеризация-Выгрузка.
Порядок выполнения работ при вертикальном порошковом напылении следующий:
1,При порошковом напылении профиля предварительная обработка имеет решающее значение. На поверхности экструдированного профиля образуется слой естественной оксидной пленки с масляными пятнами и загрязнениями, которые перед напылением необходимо удалить путем химической обработки.
2,Процесс предварительной обработки: Обезжиривание --- [ 1,5–5 минут ] --- промывка [ 0,5–1 минута ] --- промывка [ 0,5–1 минута ] --- кислотная подготовка поверхности [ 1,5–5 минут ] --- промывка [ 0,5–1 минута ] --- промывка [ 0,5–1 минута ] --- травление/активация [ 0,5–2 минуты ] --- промывка [ 0,5–1 минута ] -- промывка деионизированной водой [ 1–2 минуты ].
3,Цель обезжиривания: Целью обезжиривания является удаление масляных пятен с поверхности профиля и обеспечение чистоты поверхности перед поступлением профиля в ванну хроматирования.
4,Технологические параметры ванны обезжиривания: Во время производства каждые два часа выполняется анализ концентрации свободной кислоты в растворе ванны, корректируется состав раствора в соответствии с результатами анализа и периодически очищается поверхность раствора без его замены.
5,Назначение кислотной подготовки поверхности: Основная цель кислотной обработки поверхности — дальнейшее удаление масла с профиля для обнажения свежей матрицы металла и обеспечения нормального протекания реакции хроматирования. Каждые два часа выполняется анализ концентрации раствора в ванне с последующей корректировкой по результатам анализа. В нормальных условиях раствор ванны не требует замены и может использоваться длительное время.
6,Назначение ванны хроматирования: Ванна хроматирования имеет крайне важное значение при нанесении покрытий на алюминий. На поверхности хроматированного профиля формируется светло-желтое конверсионное покрытие, обеспечивающее атмосферостойкость окрашенных профилей. Каждые два часа выполняется анализ раствора ванны на отклонения от нормы и вносятся корректировки по результатам анализа. Как правило, раствор в ванне полностью заменяется каждые 2000 тонн готовой продукции и периодически пополняется.
7,Хроматированные профили поступают в сушильную печь для сушки поверхности. Температура сушки должна составлять от 80 до 90 градусов и не должна превышать 95 градусов, иначе ухудшится качество адгезии между покрытием и профилем.
8,Высушенные профили поступают в камеру напыления со скоростью цепи 1—2,5 м/мин для нанесения покрытия (скорость цепи регулируется в соответствии с требованиями заказчика).
9,С помощью очищенного и отфильтрованного сжатого воздуха [давление 7–8 кг] порошок равномерно наносится на заготовки электростатическим порошковым пистолетом; электростатическое напряжение 45–90 кВ, а также соответствующая система подачи порошка и технологические параметры обеспечивают достижение установленных требований к покрытию, после чего процесс напыления завершается.
10,После напыления изделия поступают в печь полимеризации для оплавления и отверждения. Температура полимеризации составляет [195–215 градусов], а время выдержки должно составлять [15–25 минут].
11,Прошедшие полимеризацию и выгруженные профили нагреты целиком. Не прикасайтесь к поверхности профилей голыми руками. После остывания их можно снять с подвесов. После снятия проверьте окрашенные изделия. Поверхность должна быть гладкой, а покрытие — равномерным, без следов, шагрени («апельсиновой корки») и других дефектов; после прохождения профессионального контроля качества продукция готова к упаковке.
Часто задаваемые вопросы (FAQ)
1. Какую информацию нам необходимо предоставить, если мы заинтересованы в вашем оборудовании?
A. Материал / размер (макс.) / вес (макс.) ваших заготовок.
B. Какова ожидаемая производительность оборудования (8 часов в день или 30 дней в месяц)?
C. Доступное пространство цеха, в котором вы планируете разместить комплект оборудования (Д х Ш х В)?
D. Какой вид топлива/энергии вы предпочитаете использовать для системы нагрева: электричество, природный газ, сжиженный газ (LPG), дизельное топливо или другие?
2. Как осуществляется монтаж после приобретения оборудования?
A. Мы предоставим монтажную документацию, 3D-сборочные чертежи или видео по монтажу для руководства работами по установке.
B. Наш инженер будет дистанционно руководить монтажом и пусконаладкой оборудования.
C. При необходимости мы можем направить специалистов на ваше предприятие для руководства монтажными работами; данная услуга является платной.
D. После завершения пусконаладочных работ мы проведем полное обучение и будем регулярно отслеживать эксплуатацию оборудования.
3. Как осуществляется гарантийное и послепродажное обслуживание в вашей компании?
A. Гарантия на запчасти 1 год; перечень деталей включает вентиляторы, горелки, электрические компоненты шкафа управления, металлоконструкции, стеновые панели и т. д., за исключением случаев механических повреждений по вине персонала.
B. На протяжении всего периода эксплуатации нашего оборудования наша служба технической поддержки всегда будет на связи.
Мы искренне надеемся на плодотворное сотрудничество и готовы предложить вам первоклассный сервис.

 Ваше сообщение должно содержать от 20 до 3000 символов!