Многократное распылениеСистема алюминиевых профилей Вертикальная линия порошковой окраски
Центр подачи порошка с туннелем распыления и предварительной обработкой
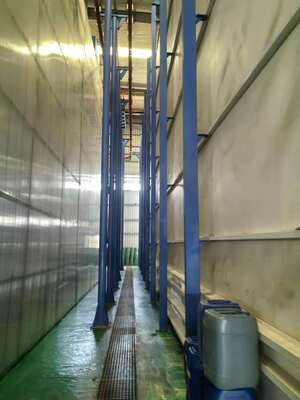
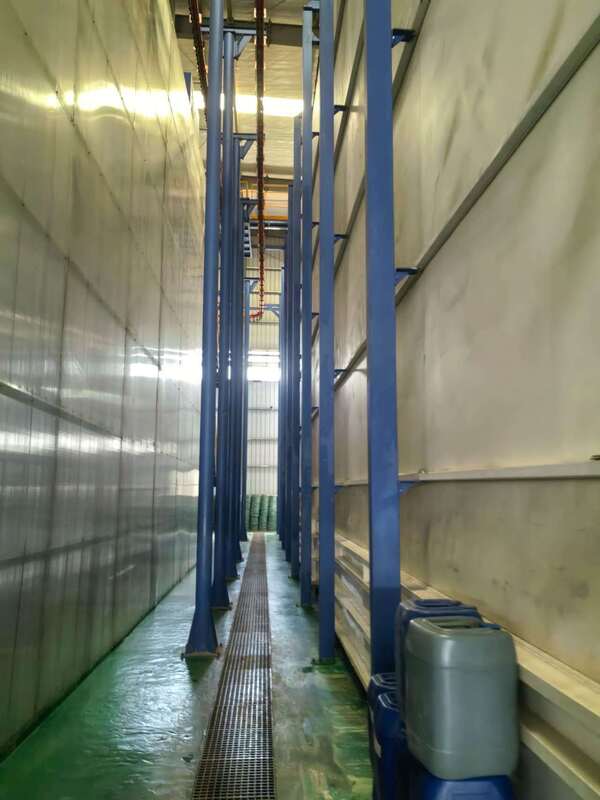
Вертикальная линия порошковой окраски с лучшим оборудованием для обработки поверхности
Данное предложение предназначено для вертикальной линии порошковой окраски алюминиевых профилей — одна камера
1,Данные для проектирования
1) Покрасочный материал: Алюминиевый профиль
2) Техническое описание: Загрузка, предварительная обработка, сушка, порошковая окраска, отверждение, выгрузка.
3) Спецификации профиля для окраски:
4) Максимальный размер профиля: 100 мм × 200 мм × Длина 7000 мм
5) Максимальный вес профиля: 30 кг
6) Стандартный вес: 3,5 кг
7) Стандартная площадь поверхности профиля: 400 м2/Т
2, Энергоснабжение
1) Электропитание
а) Однофазное напряжение: 220 В + 10%
б) Трехфазное напряжение: 380 В + 10%
в) Частота: 50 Гц
г) Линия группы оборудования и нулевая линия
2) Природный газ
3, Сжатый воздух
1) Давление: 7,0 бар
2) Максимальный поток пара: 1,3 г/нм3
3) Максимальное содержание масла: 0,01 ppm
4) Максимальный поток сжатого воздуха: 8 м3/мин
4, Требуется промышленная вода
1) Давление: 3+0,2 бар
2) Расход: 5 м3/ч
5, Порошок
1) Характеристика порошка: НПВ ≥ 40 г/нм3
6, Производственная мощность
1) Скорость конвейерной цепи: 1,2 м/минуту
2) Общее количество окрашенных изделий в час: 1200 мм/минуту ÷ 150 мм/изделие × 60 минут = 480 изделий/час
3) Общий вес в час: 480 изделий × 3,5 кг/изделие = 1,68 тонны/час
4) Суточная мощность: 1,68 тонны × 16 часов/день = 26,8 тонны/день
5) Месячная мощность: 26,8 тонны/день × 25 дней/месяц = 670 тонн/месяц

Характеристика: Автоматическая вертикальная линия порошковой окраски для оборудования для обработки поверхности алюминиевых профилей. Экономия газа и энергии, экономия места. Высокое качество, высокая производительность, гладкое и долговечное покрытие.
Основной компонент:Система подвесных конвейеров для порошковой окраски, система загрузки и выгрузки, предварительная обработка, сушильная печь, камера порошковой окраски и система рециркуляции, печь отверждения, система электрического управления, установки порошковой окраски, центр подачи порошка, воздушный компрессор, система машины деионизированной воды и т. д.
Обычный процесс порошковой окраски: Выгрузка - Ополаскивание - Предварительное обезжиривание - Обезжиривание - Ополаскивание - Ополаскивание - Чистая вода - Пассивация - Ополаскивание - Чистая вода - Сушка - Порошковая окраска - Отверждение - Выгрузка.
Процедура эксплуатации вертикального порошкового распыления следующая:
1, Для порошкового распыления профилей предварительная обработка чрезвычайно важна. На поверхности экструдированного профиля образуется слой естественной оксидной пленки с определенными масляными пятнами и загрязнениями, которые необходимо удалить химической обработкой перед распылением.
2, Процесс предварительной обработки: Обезжиривание --- [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Кислотная корректировка поверхности [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Травление [0,5-2 минуты] --- Промывка [0,5-1 мин] -- Промывка чистой водой [1-2 мин].
3, Цель обезжиривания: Цель обезжиривающей обработки — удалить масляные пятна с поверхности профиля и обеспечить чистоту поверхности при поступлении профиля в хромировочную ванну.
4, Параметры процесса ванны обезжиривания: Во время производства концентрация свободной кислоты в ванне анализируется каждые два часа, жидкость в ванне корректируется в соответствии с результатами анализа, а поверхность жидкости в ванне периодически очищается без замены жидкости в ванне.
5, Назначение кислотной обработки поверхности: Основная цель кислотной обработки поверхности — дальнейшее удаление масла с профиля, чтобы на поверхности профиля обнажилась свежая матрица, что способствует гладкой хромировочной реакции. Концентрация раствора в ванне анализируется каждые два часа и корректируется в соответствии с результатами анализа. При нормальных обстоятельствах раствор в ванне не требует замены и может использоваться в течение длительного времени.
6, Назначение хромировочной ванны: Это очень важно для ванны хромирования алюминия. Поверхность хромированного профиля покроется светло-желтым химическим конверсионным слоем. Атмосферостойкость окрашенных профилей. Аномалии раствора в ванне анализируются каждые два часа и корректируются в соответствии с результатами анализа. Обычно раствор в ванне заменяется каждые 2000 тонн производства, а раствор периодически пополняется.
7, Хромированные профили поступают в сушильную печь для поверхностной сушки. Температура сушки должна быть в пределах 80-90 градусов и не должна превышать 95 градусов, иначе это повлияет на качество адгезии покрытия и профилей.
8, Высушенные профили поступают в камеру распыления со скоростью цепи 1-2,5 м/мин (скорость цепи регулируется в соответствии с потребностями заказчика).
9, С помощью очищенного и отфильтрованного воздуха под давлением [7-8 кг] порошок равномерно распыляется на заготовки с помощью электростатического пистолета; электростатическое напряжение 45-90 кВт и соответствующая система подачи порошка и параметры обеспечивают достижение покрытием заданных требований процесса, после чего процесс распыления завершается.
10, После распыления изделия поступают в печь отверждения для выравнивания и отверждения. Температура отверждения составляет [195-215 градусов], а время отверждения должно составлять [15-25 минут].
11, Профили, прошедшие отверждение и снятые с крючков, нагреваются целиком. Не прикасайтесь к поверхности профилей голыми руками. После охлаждения их можно снять с полки. После снятия с полки проверьте окрашенные изделия. Поверхность должна быть гладкой, а покрытие — равномерным. Отсутствие царапин, апельсиновой корки и других дефектов, после чего они могут быть упакованы после прохождения профессиональной проверки качества.
FAQ
1. Что мы должны предоставить, если заинтересованы в вашем оборудовании?
A. Материал/размер (макс.)/вес (макс.) ваших заготовок.
B. Какова ожидаемая производительность этого оборудования (8 часов/день или 30 дней/месяц)?
C. Доступное пространство в мастерской, где вы планируете разместить этот комплект оборудования (Д x Ш x В)?
D. Какое топливо вы предпочитаете использовать для системы отопления: электричество, газ, СУГ, дизель или другое?
2. Как установить оборудование после его покупки?
A. Мы предоставим установочные документы, 3D-сборочный чертеж или видео по установке для руководства монтажными работами.
B. Наш инженер будет руководить установкой и отладкой оборудования онлайн.
C. Мы можем направить монтажников на ваш завод для руководства монтажными работами, если это необходимо, эта услуга платная.
D. После отладки будет предоставлено полное обучение, и использование оборудования будет регулярно отслеживаться.
3. Как осуществляется послепродажное обслуживание вашей компании?
A. Гарантия на детали 1 год, детали в основном включают вентиляторы, горелки, электрические компоненты шкафа управления, металлоконструкции, стеновые панели и т. д., за исключением случаев повреждения человеком.
B. Пока вы используете наше оборудование, наша техническая поддержка всегда будет онлайн.
Надеемся, наша теплая компания сможет встретить вас и подарить вам незабываемые впечатления.

 Ваше сообщение должно содержать от 20 до 3000 символов!