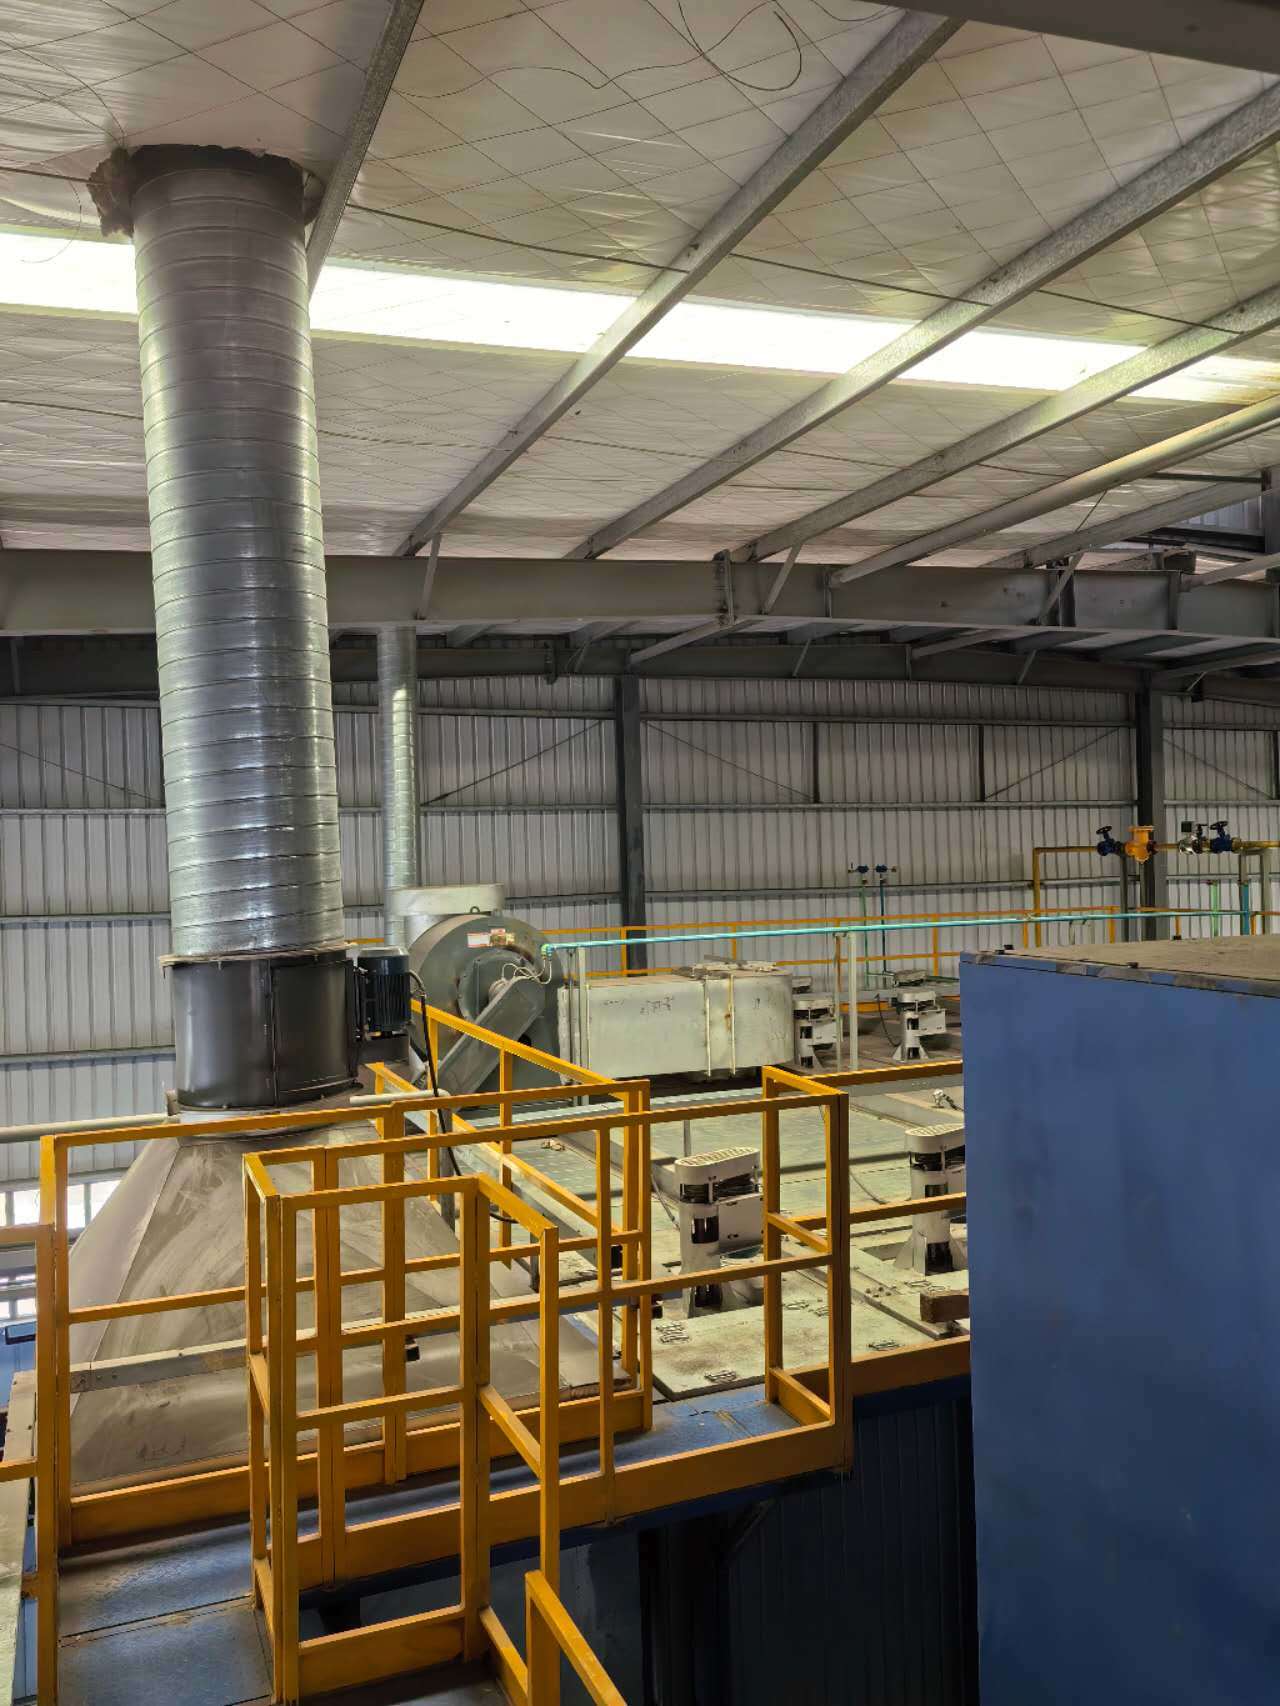
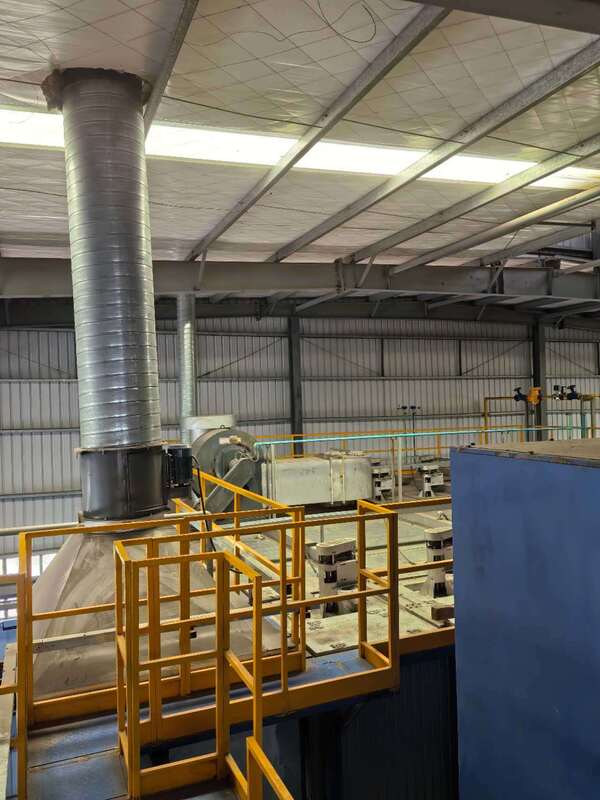
Верхняя вентиляция духовки Система алюминиевых профилей Вертикальная линия порошковой окраски
Центр подачи порошка с туннелем распыления и предварительной обработкой
Вертикальная линия порошковой окраски с лучшим оборудованием для обработки поверхности
Данное предложение разработано для вертикальной линии порошковой окраски алюминиевых профилей — одна камера
1, Данные для проектирования
1) Покрытие Материал: Алюминиевый профиль
2) Техническое описание: Загрузка, предварительная обработка, сушка, порошковая окраска, отверждение, выгрузка.
3) Спецификации профиля покрытия:
4) Максимальный размер профиля: 100 мм × 200 мм × Длина 7000 мм
5) Максимальный вес профиля: 30 кг
6) Стандартный вес: 3,5 кг
7) Стандартная площадь поверхности профиля: 400 м²2/Т
2, Энергоснабжение
1) Электропитание
а) Однофазное напряжение: 220 В + 10%
б) Трехфазное напряжение: 380 В + 10%
в) Частота: 50 Гц
г) Линия группы оборудования и нулевая линия
2) Природный газ
3, Сжатый воздух
1) Давление: 7,0 бар
2) Максимальный поток пара: 1,3 г/нм³6, Производственная мощность
3) Максимальное содержание масла: 0,01 ppm
4) Максимальный расход сжатого воздуха: 8 м³ / мин6, Производственная мощность/мин
4, Требуется промышленная вода
1) Давление: 3 ± 0,2 бар+0,2 бар
2) Расход: 5 м³ /ч6, Производственная мощность/ч
5, Порошок
1) Характеристика порошка:Обычный процесс порошковой окраски: Выгрузка - Ополаскивание - Предварительное обезжиривание - Обезжиривание - Ополаскивание - Ополаскивание - Чистая вода - Пассивация - Ополаскивание - Чистая вода - Сушка - Порошковая окраска - Отверждение - Выгрузка.36, Производственная мощность
1) Скорость конвейерной цепи: 1,2 м/минуту
2) Общее количество окрашенных изделий в час: 1200 мм/минуту ÷ 150 мм/шт × 60 минут = 480 шт/час
3) Общий вес в час: 480 шт × 3,5 кг/шт = 1,68 тонны/час
4) Ежедневная мощность: 1,68 тонны × 16 часов/день = 26,8 тонны/день
5) Ежемесячная мощность: 26,8 тонны/день × 25 дней/месяц = 670 тонн/месяц
Характеристика: Автоматическая вертикальная линия порошковой окраски для оборудования для обработки поверхности алюминиевых профилей. Экономия газа и энергии, экономия места. Высокое качество, высокая производительность, гладкое и долговечное покрытие.

Основные компоненты::
Система подвесных конвейеров для порошковой окраски, система загрузки и выгрузки, предварительная обработка, сушильная печь, камера порошковой окраски и система рециркуляции, печь отверждения, система электрического управления, пистолеты для порошковой окраски, центр подачи порошка, воздушный компрессор, система машины деионизированной воды и т. д.Обычный процесс порошковой окраски: Выгрузка - Ополаскивание - Предварительное обезжиривание - Обезжиривание - Ополаскивание - Ополаскивание - Чистая вода - Пассивация - Ополаскивание - Чистая вода - Сушка - Порошковая окраска - Отверждение - Выгрузка.Процедуры эксплуатации вертикального порошкового распыления следующие:
1, Для порошкового напыления профилей предварительная обработка чрезвычайно важна. На поверхности экструдированного профиля образуется слой естественной оксидной пленки с определенными масляными пятнами и загрязнениями, которые необходимо удалить химической обработкой перед распылением.
2, Процесс предварительной обработки: Снятие пленки --- [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Кислотная корректировка поверхности [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Заточка [0,5-2 минуты] --- Промывка [0,5-1 мин] -- Промывка чистой водой [1-2 мин].
3, Цель обезжиривания: Цель обезжиривающей обработки — удалить масляные пятна с поверхности профиля и обеспечить чистоту поверхности при поступлении профиля в хромировочную ванну.
4, Параметры процесса обезжиривающей ванны: Во время производства каждые два часа анализируйте концентрацию свободной кислоты в ванне, корректируйте жидкость в ванне в соответствии с результатами анализа и периодически очищайте поверхность жидкости в ванне, не меняя жидкость в ванне.
5, Назначение кислотной обработки поверхности: Основная цель кислотной обработки поверхности — дальнейшее удаление масла с профиля, чтобы поверхность профиля обнажила свежую матрицу, чтобы облегчить гладкую хромировочную реакцию. Анализируйте концентрацию раствора ванны каждые два часа и корректируйте в соответствии с результатами анализа. При нормальных обстоятельствах раствор ванны не требует замены и может использоваться в течение длительного времени.
6, Назначение хромировочной ванны: Это очень важно для ванны хромирования алюминия. Поверхность хромированного профиля образует светло-желтое химическое конверсионное покрытие. Атмосферостойкость окрашенных профилей. Анализируйте аномалии раствора ванны каждые два часа и вносите коррективы в соответствии с результатами анализа. Обычно раствор ванны заменяется каждые 2000 тонн производства, а раствор ванны периодически пополняется.
7, Хромированные профили поступают в сушильную печь для поверхностной сушки. Температура сушки должна быть между 80 и 90 градусами и не должна превышать 95 градусов, иначе это повлияет на качество адгезии между покрытием и профилями.
8, Высушенные профили поступают в покрасочную камеру со скоростью цепи 1—2,5 м/мин (скорость цепи регулируется в соответствии с потребностями заказчика).
9, Через очищенное и отфильтрованное давление воздуха [7-8 кг] порошок равномерно распыляется на заготовки с помощью электростатического порошкового пистолета; электростатическое напряжение 45-90 кВт и соответствующая система подачи порошка и параметры обеспечивают достижение покрытием заданных После технологических требований процесс распыления завершен.
10, После распыления изделие поступает в печь отверждения для выравнивания и отверждения. Температура отверждения составляет от [195-215 градусов], а время отверждения должно составлять от [15-25 минут].
11, Профили, прошедшие отверждение и снятые с крючков, нагреваются как единое целое. Не прикасайтесь к поверхности профилей голыми руками. После охлаждения их можно снять с полки. После снятия с полки проверьте окрашенные изделия. Поверхность должна быть гладкой, а покрытие — равномерным. Отсутствие царапин, апельсиновой корки и других явлений, после чего можно проводить упаковку после профессиональной проверки качества.
Часто задаваемые вопросы
1.
Что мы должны предоставить, если заинтересованы в вашем оборудовании?
A. Материал/размер (макс)/вес (макс) ваших заготовок.
B. Какова ожидаемая производительность этого оборудования (8 часов/день или 30 дней/месяц)?
C. Доступное пространство в мастерской, где вы планируете разместить этот комплект оборудования (в ДхШхВ)?
D. Какое топливо вы предпочитаете использовать для системы отопления: электричество, газ, СУГ, дизель или другое?
2.
Как установить оборудование после покупки вашего оборудования?
A. Мы предоставим установочные документы, 3D-сборочный чертеж или видео по установке для руководства монтажными работами.
B. Наш инженер будет руководить установкой и отладкой оборудования онлайн.
C. Мы можем организовать установщиков на ваш завод для руководства монтажными работами, если это необходимо, эта услуга платная.
D. После отладки будет предоставлено полное обучение, и использование оборудования будет регулярно отслеживаться.
3.
Как осуществляется послепродажное обслуживание вашей компании?
A. Гарантия на детали 1 год, детали в основном включают вентиляторы, горелки, электрические компоненты шкафа управления, металлическую конструкцию, стеновые панели и т. д., за исключением случаев нанесения ущерба человеком.
B. Пока вы используете наше оборудование, наша техническая поддержка всегда будет онлайн.
Надеемся, наша теплая компания сможет встретить вас и подарить вам незабываемые впечатления.

 Ваше сообщение должно содержать от 20 до 3000 символов!