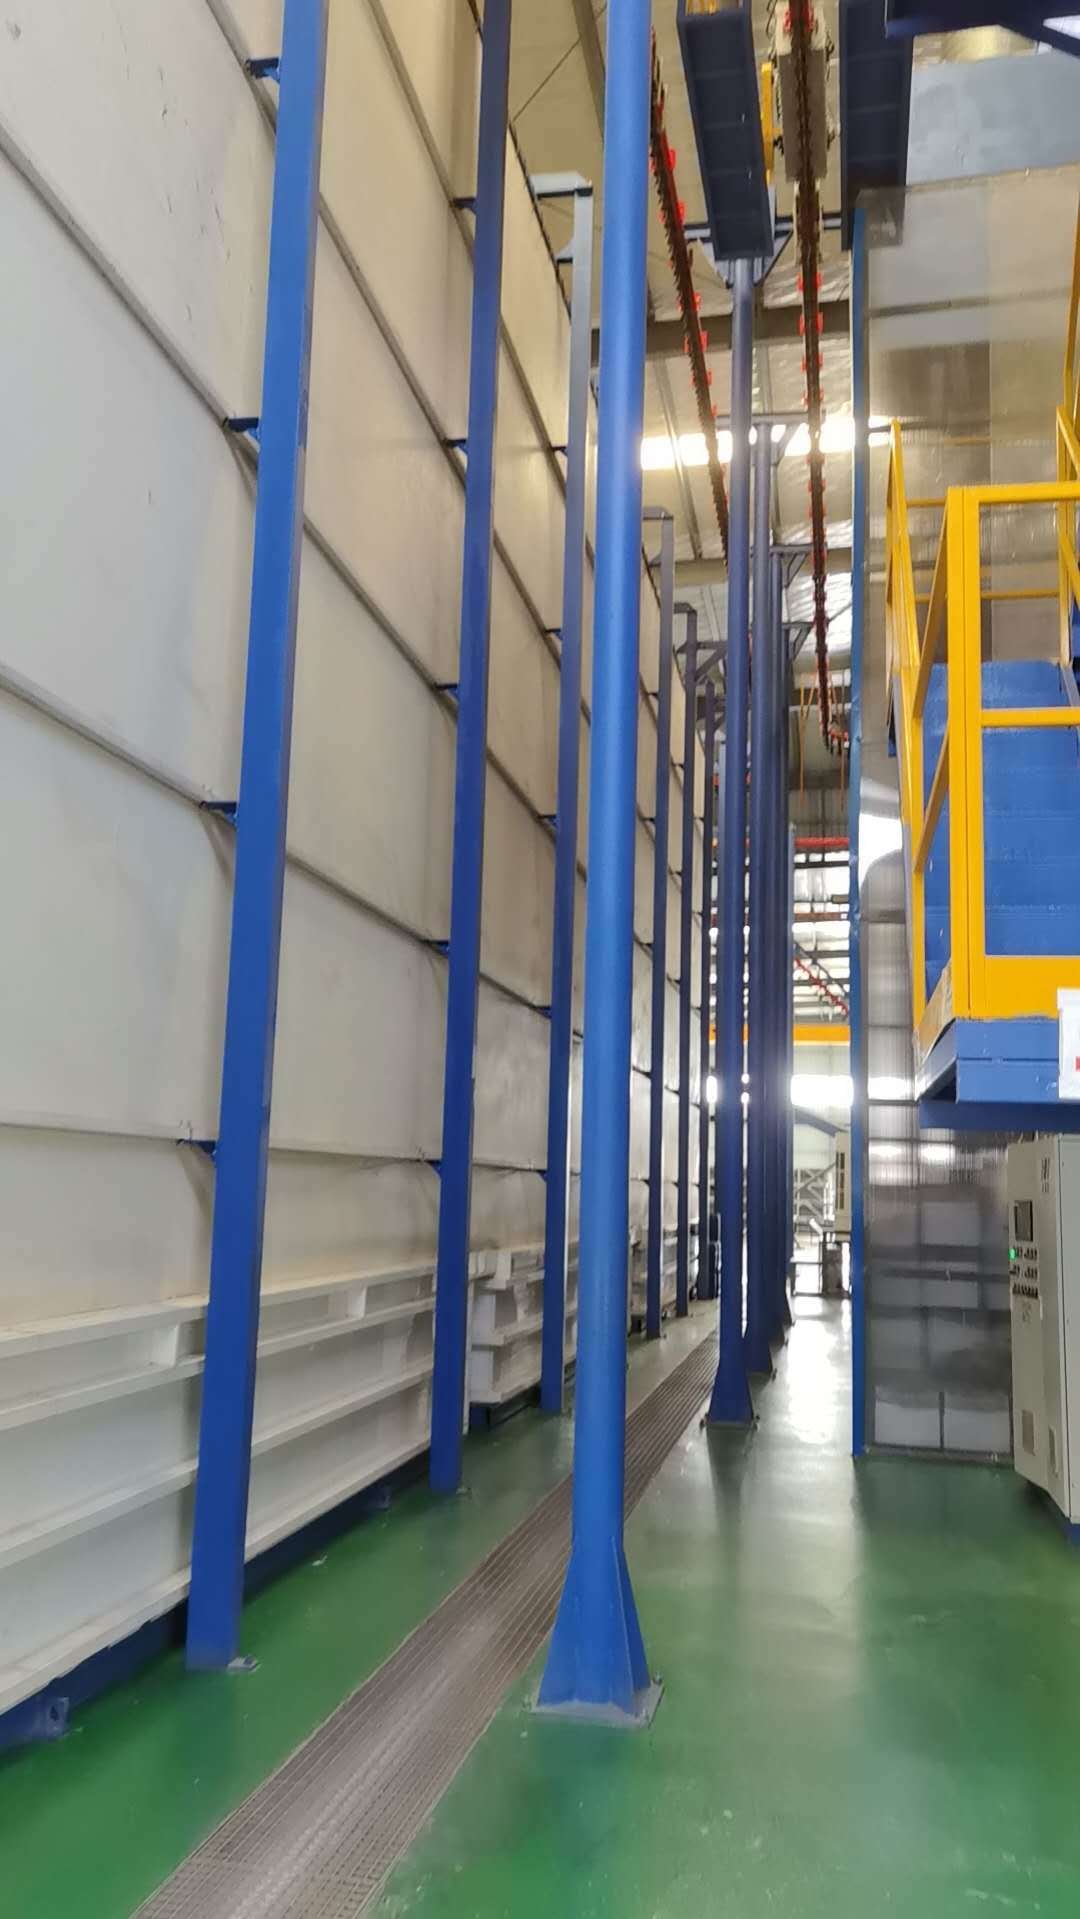
Система распыления для ополаскиванияЛиния вертикального порошкового покрытия алюминиевых профилей
Центр подачи порошка с туннелем распыления и предварительной обработкой
Вертикальная линия порошкового покрытия с лучшим оборудованием для обработки поверхности
Данное предложение предназначено для линии вертикального порошкового покрытия алюминиевых профилей — одна камера
1, Данные для проектирования
1) Покрытие Материал: Алюминиевый профиль
2) Техническое описание: Загрузка, предварительная обработка, сушка, порошковое покрытие, отверждение, выгрузка.
3) Спецификации профиля покрытия:
4) Максимальный размер профиля: 100 мм × 200 мм × Длина 7000 мм
5) Максимальный вес профиля: 30 кг
6) Стандартный вес: 3,5 кг
7) Стандартная площадь поверхности профиля: 400 м²2/Т
2, Энергоснабжение
1) Электропитание
а) Однофазное напряжение: 220 В + 10%
б) Трехфазное напряжение: 380 В + 10%
в) Частота: 50 Гц
г) Линия группы оборудования и нулевая линия
2) Природный газ
3, Сжатый воздух
1) Давление: 7,0 бар
2) Максимальный поток пара: 1,3 г/нм³3
3) Максимальное содержание масла: 0,01 ppm
4) Максимальный расход сжатого воздуха: 8 м³3/мин
4, Требуется промышленная вода
1) Давление: 3+0,2 бар
2) Расход: 5 м³3/ч
5, Порошок
1) Характеристика порошка: НПВ ≥ 40 г/нм³3
6, Производственная мощность
1) Скорость конвейерной цепи: 1,2 м/минуту
2) Общее количество покрытий в час: 1200 мм/минуту ÷ 150 мм/шт × 60 минут = 480 шт/час
3) Общий вес в час: 480 шт × 3,5 кг/шт = 1,68 тонны/час
4) Суточная мощность: 1,68 тонны × 16 часов/день = 26,8 тонны/день
5) Месячная мощность: 26,8 тонны/день × 25 дней/месяц = 670 тонн/месяц

Особенности: Автоматическая вертикальная линия порошкового покрытия для оборудования обработки поверхности алюминиевых профилей. Экономия газа и энергии, экономия места. Высокое качество, высокая производительность, гладкое и долговечное покрытие.
Основные компоненты:Система подвесного конвейера для порошкового покрытия, система загрузки и выгрузки, предварительная обработка, сушильная печь, камера порошкового покрытия и система рециркуляции, печь отверждения, система электрического управления, установки для порошкового покрытия, центр подачи порошка, воздушный компрессор, система машины деионизированной воды и т. д.
Обычный процесс порошкового покрытия: Выгрузка - Ополаскивание - Предварительное обезжиривание - Обезжиривание - Ополаскивание - Ополаскивание - Чистая вода - Пассивация - Ополаскивание - Чистая вода - Сушка - Порошковое покрытие - Отверждение - Выгрузка.
Рабочие процедуры вертикального порошкового распыления следующие:
1, Для порошкового распыления профилей предварительная обработка чрезвычайно важна. На поверхности экструдированного профиля с определенными масляными пятнами и загрязнениями образуется слой естественной оксидной пленки, который необходимо удалить химической обработкой перед распылением.
2, Процесс предварительной обработки: Обезжиривание --- [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Кислотная обработка поверхности [1,5-5 минут] --- Промывка [0,5-1 минута] --- Промывка [0,5-1 минута] --- Травление [0,5-2 минуты] --- Промывка [0,5-1 мин] -- Промывка чистой водой [1-2 мин].
3, Цель обезжиривания: Цель обезжиривающей обработки — удалить масляные пятна с поверхности профиля и обеспечить чистоту поверхности при поступлении профиля в хромировочный бак.
4, Параметры процесса обезжиривающего бака: Во время производства каждые два часа анализируйте концентрацию свободной кислоты в растворе бака, корректируйте раствор бака в соответствии с результатами анализа и периодически очищайте поверхность бака, не меняя раствор бака.
5, Назначение кислотной обработки поверхности: Основная цель кислотной обработки поверхности — дальнейшее удаление масла с профиля, чтобы на поверхности профиля обнажился свежий матрикс, что способствует гладкой хромировочной реакции. Анализируйте концентрацию раствора бака каждые два часа и корректируйте в соответствии с результатами анализа. В обычных условиях раствор бака не требует замены и может использоваться в течение длительного времени.
6, Назначение хромировочного бака: Это очень важно для хромировочного бака для алюминиевого распыления. На поверхности хромированного профиля образуется светло-желтое химическое конверсионное покрытие. Атмосферостойкость распыленных профилей. Анализируйте аномалии раствора бака каждые два часа и вносите коррективы в соответствии с результатами анализа. Обычно раствор бака заменяется каждые 2000 тонн производства, а раствор бака периодически пополняется.
7, Хромированные профили поступают в сушильную печь для поверхностной сушки. Температура сушки должна быть в пределах 80-90 градусов и не должна превышать 95 градусов, иначе это повлияет на качество адгезии между покрытием и профилями.
8, Высушенные профили поступают в камеру распыления со скоростью цепи 1—2,5 м/мин (скорость цепи регулируется в соответствии с потребностями заказчика).
9, С помощью очищенного и отфильтрованного давления воздуха [7-8 кг] порошок равномерно распыляется на заготовки с помощью электростатического пистолета; электростатическое напряжение 45-90 кВт и соответствующая система подачи порошка и параметры обеспечивают достижение покрытием заданных требований процесса, процесс распыления завершен.
10, После распыления профили поступают в печь отверждения для выравнивания и отверждения. Температура отверждения составляет [195-215 градусов], а время отверждения должно составлять [15-25 минут].
11, Профили, прошедшие отверждение и снятые с крючков, нагреваются как единое целое. Не прикасайтесь к поверхности профилей голыми руками. После охлаждения их можно снять с полки. После снятия с полки проверьте распыленные изделия. Поверхность должна быть гладкой, а покрытие должно быть равномерным. Отсутствие пятен, апельсиновой корки и других явлений, после чего продукция может быть упакована после прохождения профессионального контроля качества.
FAQ
1.Что мы должны предоставить, если заинтересованы в вашем оборудовании?
A. Материал/размер (макс)/вес (макс) ваших заготовок.
B. Какова ожидаемая производительность этого оборудования (8 часов/день или 30 дней/месяц)?
C. Доступная площадь мастерской, где вы планируете разместить этот комплект оборудования (Д x Ш x В)?
D. Какое топливо вы предпочитаете использовать для системы отопления: электричество, газ, СУГ, дизель или другое?
2.Как установить оборудование после его покупки?
A. Мы предоставим установочные документы, 3D сборочный чертеж или видео по установке для руководства монтажными работами.
B. Наш инженер будет руководить установкой и отладкой оборудования онлайн.
C. Мы можем направить монтажников на ваш завод для руководства монтажными работами, если это необходимо; эта услуга оплачивается.
D. После отладки будет предоставлено полное обучение, и использование оборудования будет регулярно отслеживаться.
3.Как осуществляется послепродажное обслуживание вашей компании?
A. Гарантия на детали 1 год, детали в основном включают вентиляторы, горелки, электрические компоненты шкафа управления, металлическую конструкцию, стеновые панели и т. д., за исключением случаев нанесения ущерба человеком.
B. Пока вы используете наше оборудование, наша техническая поддержка всегда будет онлайн.
Надеемся, наша теплая компания сможет встретить вас и подарить вам незабываемые впечатления.

 Ваше сообщение должно содержать от 20 до 3000 символов!